ปากบุ้งกี๋รถตักสึกจนมน ฟันเครื่องบดกุด ค้อนหีบอ้อยบางลงทุกฤดู — ซื้อใหม่ก็แพงและรอนาน ทางออกที่หน้างานใช้กันคือ “พอกแข็ง” ด้วยลวดอย่าง YAWATA H-600 แต่พอกแล้วหลุดล่อน ร้าว หรือสึกเร็วกว่าที่คิดก็มีให้เห็นบ่อย บทความนี้อธิบายว่า H-600 เหมาะกับงานไหน พอกกี่ชั้น ต้องมีชั้นรองพื้นไหม และรอยร้าวแบบไหนปกติ แบบไหนผิด
พอกแข็งคืออะไร ต่างจากเชื่อมต่อยังไง
การเชื่อมต่อคือทำให้สองชิ้นติดกัน ส่วน การพอกผิวแข็ง (hardfacing) คือเติมเนื้อโลหะที่แข็งกว่าเนื้อเดิมลงบนผิวที่สึก เพื่อคืนรูปทรงและให้ผิวทนการขัดสีได้นานกว่าเดิม ลวด H-600 ให้ผิวพอกความแข็ง 560–650 HV ตามที่ระบุบนกล่อง เทียบให้เห็นภาพ เหล็กคาร์บอนทั่วไปที่ยังไม่ชุบแข็งอยู่ราว 100–200 HV ผิวพอกจึงแข็งกว่าหลายเท่า (ราว 53–58 HRC ถ้าเทียบเป็นสเกลร็อกเวลล์)
แข็งมากก็แลกมาด้วยความเปราะ ผู้ผลิตวาง H-600 ไว้สำหรับงานที่ เจอการเสียดสีเป็นหลัก และแรงกระแทกระดับปานกลาง งานที่โดนกระแทกหนักมากอาจต้องใช้ลวดพอกชนิดอื่น
H-600 ใช้กับชิ้นงานไหน
| ชิ้นงาน | ลักษณะการสึก | หมายเหตุ |
|---|---|---|
| ปากบุ้งกี๋ ฟันรถขุด ใบมีดรถตัก | ขัดสีกับดิน หิน ทราย + กระแทกปานกลาง | งานที่พบบ่อยที่สุด พอกก่อนสึกถึงเนื้อตัวบุ้งกี๋ |
| ฟันเครื่องบด กรวยบด ค้อนทุบ | ขัดสีกับหินและแร่ | ชิ้นที่เป็นเหล็กแมงกานีสต้องมีชั้นรองพื้นและคุมความร้อน (ดูด้านล่าง) |
| ค้อนหีบอ้อย | ขัดสีกับอ้อยและดินทราย | พอกซ่อมก่อนเปิดหีบแต่ละฤดู |
| ล้อรถบด ลูกกลิ้ง/ล้อรถแทรค | เสียดสีและบดกด | คืนขนาดด้วยลวดเติมเนื้อก่อน แล้วพอกผิวทับ |
รายการงานในตารางมาจากที่ผู้ผลิตระบุบนกล่องและหน้าสินค้า (track rollers, crusher teeth, mill hammers, bucket lips) งานที่ต่างไปจากนี้มาก เช่น ชิ้นที่ต้องกลึงขนาดละเอียด ไม่เหมาะกับ H-600
ทำไมพอก H-600 แล้วกลึงไม่ได้ ต้องเจียรอย่างเดียว
ผิวพอกระดับ 600 HV แข็งเกินกว่ามีดกลึงหรือดอกกัดทั่วไปจะตัดได้ — มีดจะทื่อหรือบิ่นแทบทันที หน้าสินค้าระบุว่า H-600 ไม่ต้องกลึงตกแต่งหลังเชื่อม หมายความว่าออกแบบมาให้ใช้งานผิวตามสภาพที่เชื่อม ถ้าต้องแต่งให้เรียบหรือได้รูปทรง ใช้หินเจียรเท่านั้น
- วางแผนขนาดก่อนพอก — พอกให้ใกล้รูปทรงที่ต้องการ เผื่อเจียรแต่งเล็กน้อย ไม่ใช่พอกหนาแล้วหวังไปแต่งทีหลัง
- ชิ้นที่ต้องกลึงละเอียด (เพลา บ่าลูกปืน รูสวม) ไม่ควรใช้ลวดพอกแข็ง ให้ใช้ลวดเติมเนื้อที่กลึงได้แทน
- เจาะรู/ทำเกลียวให้เสร็จก่อนพอก หรือเว้นบริเวณนั้นไว้
พอกกี่ชั้น และเมื่อไหร่ต้องมีชั้นรองพื้น (buffer)
ความผิดพลาดที่เจอบ่อยที่สุดคือ “สึกไปเท่าไหร่ พอกแข็งคืนเท่านั้น” — ชั้นแข็งที่หนาหลายชั้นสะสมความเค้นมาก ร้าวและหลุดเป็นแผ่น (spalling) โดยทั่วไป ลวดพอกแข็งกลุ่มนี้พอกเพียง 1–2 ชั้น (หรือตามที่ผู้ผลิตแนะนำ) ถ้าสึกลึกกว่านั้นให้เติมเนื้อด้วยลวดเหนียวก่อน แล้วค่อยปิดผิวด้วยลวดพอกแข็ง
| สภาพชิ้นงาน | ชั้นรองพื้น/เติมเนื้อ | ชั้นผิวแข็ง |
|---|---|---|
| เหล็กคาร์บอน สึกตื้น | ไม่จำเป็น | H-600 1–2 ชั้น |
| เหล็กคาร์บอน สึกลึก | ลวดไฮโดรเจนต่ำ เช่น E7016 เติมคืนรูปทรง | H-600 1–2 ชั้นทับ |
| เหล็กคาร์บอนสูง / ไม่รู้เกรด | ลวด E312 (ทนร้าวจากเนื้อเหล็กแปลก ๆ) | H-600 1–2 ชั้นทับ |
| เหล็กแมงกานีสสูง (ฟันโม่ ปากบุ้งกี๋บางรุ่น) | ลวดออสเทนไนต์ เช่น 307 หรือ E312 — ห้ามพรีฮีต คุมความร้อนต่ำ | H-600 ทับ โดยไม่ให้ชิ้นงานร้อนสะสม |
| ผิวพอกเก่าที่ร้าว/หลุด | เซาะผิวพอกเก่าออกจนถึงเนื้อดี แล้วเริ่มใหม่ตามแถวบน | H-600 1–2 ชั้น |
ชั้นรองพื้นทำหน้าที่เป็น “เบาะ” เหนียว ๆ ระหว่างเนื้อชิ้นงานกับชั้นแข็งที่เปราะ ทำให้รอยร้าวในชั้นแข็ง (ถ้ามี) หยุดอยู่แค่ชั้นรองพื้น ไม่วิ่งลึกเข้าเนื้อชิ้นงานจนชิ้นงานหัก
พอกลายแบบไหนให้ทนสึกนานขึ้น
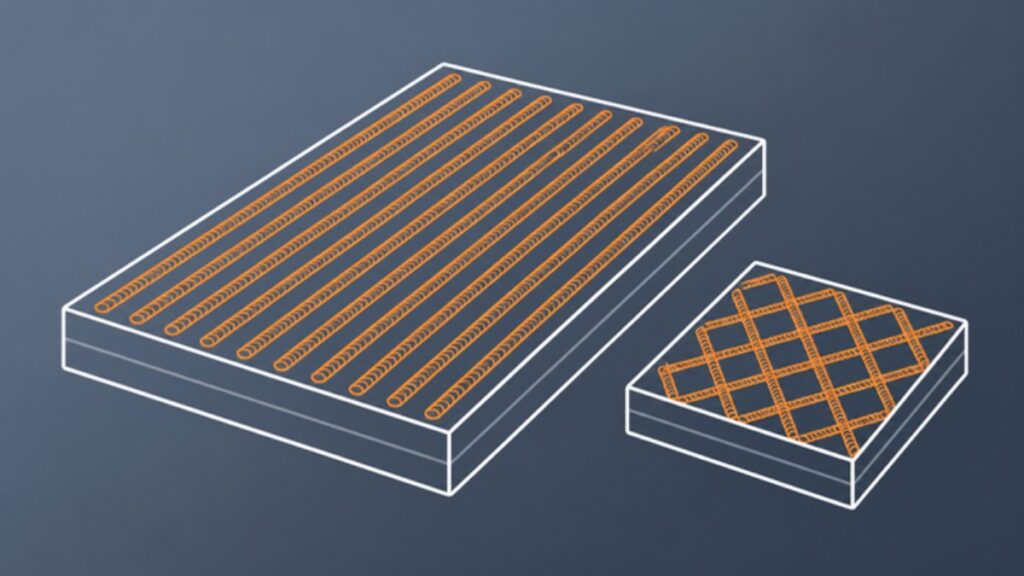
รูปแบบการเดินแนวมีผลกับอายุใช้งานมาก หลักทั่วไปที่ใช้กันในงานพอกแข็ง
- งานหินก้อนใหญ่ — เดินแนว ขนานกับทิศที่วัสดุไหลผ่าน ให้ก้อนหินไถลไปบนสันแนว ไม่ครูดเนื้อระหว่างแนว
- งานดิน ทราย วัสดุละเอียด — เดินแนว ขวางทิศการไหล หรือลายตาราง (waffle) ให้ดินทรายอัดอยู่ในร่องระหว่างแนว กลายเป็นชั้นกันสึกตามธรรมชาติ
- ลายจุด (dot) — ใช้กับชิ้นบางหรือชิ้นที่ไม่อยากให้ร้อนสะสม เช่น ขอบใบมีดบาง ๆ
- ปิดเต็มผิว — ใช้กับผิวที่สัมผัสกันตลอด เช่น ลูกกลิ้ง ล้อ เพื่อให้ผิวเรียบสม่ำเสมอ
เทคนิคเชื่อม H-600
- ทำความสะอาด — ขัดดิน สนิม น้ำมันออก ผิวพอกเก่าที่ร้าวหรือล่อนต้องเซาะออกก่อน
- อุ่นชิ้นงานตามชนิดเหล็ก — เหล็กคาร์บอนสูงหรือชิ้นหนาควรอุ่นก่อน (ช่วงที่ใช้กันทั่วไปราว 150–250°C) ส่วนเหล็กแมงกานีสห้ามอุ่น ให้คุมไม่ให้ร้อนสะสม
- เก็บลวดให้แห้ง — หน้าสินค้าระบุว่าเป็นฟลักซ์ชนิดไฮโดรเจนต่ำ ลวดที่ชื้นควรอบตามข้างกล่องก่อนใช้
- ตั้งกระแสตามขนาดลวด (3.2 หรือ 4.0 มม.) ตามข้างกล่อง ใช้กระแสพอหลอมติด ไม่สูงเกินเพราะเนื้อชิ้นงานจะเจือเข้ามามากจนผิวแข็งน้อยลง
- ท่าเชื่อม — เชื่อมได้ทุกท่า ยกเว้นท่าตั้งเดินลง (vertical-down) ตามที่ผู้ผลิตระบุ
- เคาะขี้เชื่อมออกทุกแนว ก่อนเดินแนวทับ
- ให้เย็นช้า — ห้ามจุ่มน้ำหรือฉีดน้ำให้เย็นเร็ว ชิ้นใหญ่คลุมฉนวนหรือปล่อยในที่ลมไม่โกรก
ข้อมูลรุ่นอื่นของ YAWATA และการเทียบรหัสลวด ดูได้ที่ คู่มือลวดเชื่อม YAWATA
รอยร้าวบนผิวพอก: แบบไหนปกติ แบบไหนผิด
ลวดพอกแข็งบางชนิด โดยเฉพาะกลุ่มคาร์ไบด์โครเมียมสูง จะเกิด รอยร้าวเส้นเล็กขวางแนวเป็นระยะ (relief check / check crack) โดยตั้งใจ เป็นการคลายความเค้นของชั้นแข็ง ไม่ได้ทำให้ทนสึกน้อยลง แต่ H-600 ผู้ผลิตระบุว่า โลหะเชื่อมต้านทานการแตกร้าวสูง ถ้าเจอรอยร้าวมากบน H-600 จึงควรถือเป็นสัญญาณให้ตรวจขั้นตอน
| ลักษณะที่เห็น | ความหมาย | ควรทำ |
|---|---|---|
| ร้าวเส้นสั้นขวางแนว อยู่แค่ในชั้นพอก ไม่ลามลงเนื้อ | ความเค้นในชั้นแข็ง ยอมรับได้ในงานพอกหลายประเภท | ใช้งานต่อได้ ถ้าผิวพอกไม่หลุด |
| ร้าวตามยาวแนว หรือร้าวลงถึงเนื้อชิ้นงาน | ความร้อน/ความเค้นผิดพลาด หรือไม่มีชั้นรองพื้น | เซาะออก ตรวจเนื้อชิ้นงาน เริ่มใหม่ด้วยชั้นรองพื้น |
| ผิวพอกหลุดเป็นแผ่น (spalling) | พอกหนาหลายชั้นเกินไป หรือเชื่อมบนเนื้อที่ไม่สะอาด/ไม่หลอมติด | ลดจำนวนชั้น เติมเนื้อด้วยลวดเหนียวก่อน |
| ร้าวทันทีหลังเชื่อมบนเหล็กคาร์บอนสูง | ไม่ได้อุ่นชิ้นงาน เย็นเร็วเกินไป | อุ่นก่อนเชื่อม ใช้ชั้นรองพื้น E312 ให้เย็นช้า |
สรุป
H-600 คือลวดพอกผิวแข็ง 560–650 HV สำหรับผิวที่สึกจากการเสียดสีและกระแทกปานกลาง เช่น ปากบุ้งกี๋ ฟันรถขุด ฟันเครื่องบด ค้อนหีบอ้อย ลูกกลิ้ง · ผิวพอกกลึงไม่ได้ แต่งด้วยการเจียรเท่านั้น · พอกแข็งแค่ 1–2 ชั้น ส่วนที่สึกลึกให้เติมเนื้อด้วยลวดเหนียวก่อน · เหล็กคาร์บอนสูงใช้ E312 รองพื้นและอุ่นชิ้นงาน เหล็กแมงกานีสใช้ลวดออสเทนไนต์รองพื้นและห้ามให้ร้อนสะสม · รอยร้าวบนผิวพอกต้องดูว่าอยู่แค่ในชั้นพอกหรือวิ่งลงเนื้อ
สินค้าที่ใช้ในบทความนี้: ลวดเชื่อมไฟฟ้า พอกแข็ง (Hardfacing) · YAWATA H-600 ลวดพอกผิวแข็ง (แบ่งขาย) · ลวดเชื่อมไฟฟ้า ซ่อมเฟือง (E312) สำหรับชั้นรองพื้น
Happy Metal จำหน่ายลวดพอกแข็ง YAWATA H-600 ทั้งแบบแบ่งขายและกล่อง 5 กก. พร้อมลวดรองพื้น E312 และลวดไฮโดรเจนต่ำ — ปรึกษาวางแผนพอกผิวชิ้นงานได้ที่ LINE @happym หรือโทร 085-926-9797
คำถามที่พบบ่อย
พอกแข็ง H-600 กี่ชั้นดี
โดยทั่วไป 1–2 ชั้น หรือตามที่ผู้ผลิตแนะนำ ถ้าพอกหนาหลายชั้นผิวพอกจะสะสมความเค้นจนร้าวและหลุดเป็นแผ่น ส่วนที่สึกลึกให้เติมเนื้อด้วยลวดเหนียวก่อนแล้วปิดผิวด้วย H-600
พอกแข็งบนบุ้งกี๋เหล็กแมงกานีสต้องระวังอะไร
ห้ามพรีฮีตและห้ามให้ชิ้นงานร้อนสะสม เพราะเหล็กแมงกานีสโดนความร้อนนานแล้วเปราะ ควรทำชั้นรองพื้นด้วยลวดออสเทนไนต์อย่าง 307 หรือ E312 ก่อน เชื่อมแนวสั้นแล้วพักให้คลายร้อน
ลวด H-600 ใช้เชื่อมต่อชิ้นงานได้ไหม
ไม่ควร H-600 เป็นลวดพอกผิว เนื้อเชื่อมแข็งและเปราะกว่าลวดเชื่อมต่อ ถ้าต้องเชื่อมต่อหรือซ่อมรอยแตกให้ใช้ลวดเชื่อมโครงสร้างหรือ E312 ก่อน แล้วค่อยพอกผิวทับ