ช่างหลายคนเชื่อว่าทังสเตนยิ่งแหลมยิ่งดี แต่ปลายที่แหลมเกินไปอาจละลายหลุดลงบ่อเมื่อใช้กระแสสูง ส่วนปลายที่ทู่เกินไปก็จุดอาร์กยากและอาร์กส่ายได้ ความแหลมที่เหมาะจึงขึ้นกับขนาดเข็ม กระแส และงานที่ทำ บทความนี้สรุปมุมลับปลายที่ใช้เป็นจุดเริ่มต้น พร้อมวิธีลับให้อาร์กนิ่ง
ปลายแหลมกับปลายทู่ ต่างกันยังไง
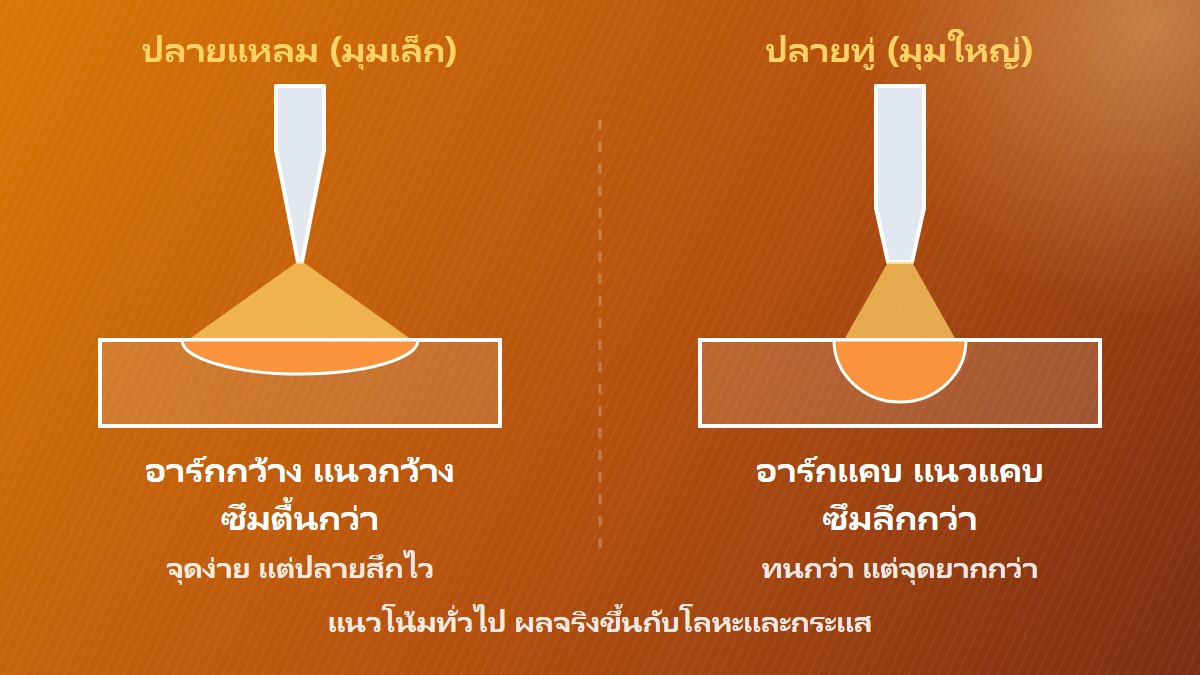
มุมปลายมีผลทั้งการจุดอาร์ก รูปอาร์ก และรูปแนวเชื่อม คู่มือของผู้ผลิตให้แนวโน้มไปทางเดียวกันดังนี้
| เรื่อง | ปลายแหลม (มุมเล็ก) | ปลายทู่ (มุมใหญ่) |
|---|---|---|
| จุดอาร์ก | ง่ายกว่า | ยากกว่า |
| รูปอาร์ก | กว้างกว่า | แคบกว่า |
| แนวเชื่อม | กว้างกว่า | แคบกว่า |
| การซึมลึก | ตื้นกว่า | ลึกกว่า |
| กระแสที่เหมาะ | กระแสต่ำ | รับกระแสสูงได้ดีกว่า |
| อายุปลาย | สั้นกว่า | ยาวกว่า |
| จุดที่ต้องระวัง | ปลายละลายหลุดลงบ่อเมื่อกระแสสูง | อาร์กส่ายถ้าปลายแบนใหญ่เกินไป |
ตารางนี้เป็นแนวโน้ม ไม่ใช่สูตรตายตัว ผลจริงขึ้นกับโลหะ กระแส แก๊ส และระยะอาร์ก งานทดลองเชื่อมไทเทเนียมชิ้นหนึ่งพบการซึมลึกเพิ่มจาก 1.59 เป็น 1.75 มม. ที่มุม 60° แล้วลดเหลือ 1.51 มม. ที่ 90° ส่วนการลองเชื่อมเทียบของช่างพบว่ามุม 30° กับ 60° ให้การซึมลึกต่างกันไม่มาก จึงไม่ควรหวังให้มุมอย่างเดียวแก้ปัญหาแนวไม่ลึก
ความแหลมวัดจาก 3 ค่า
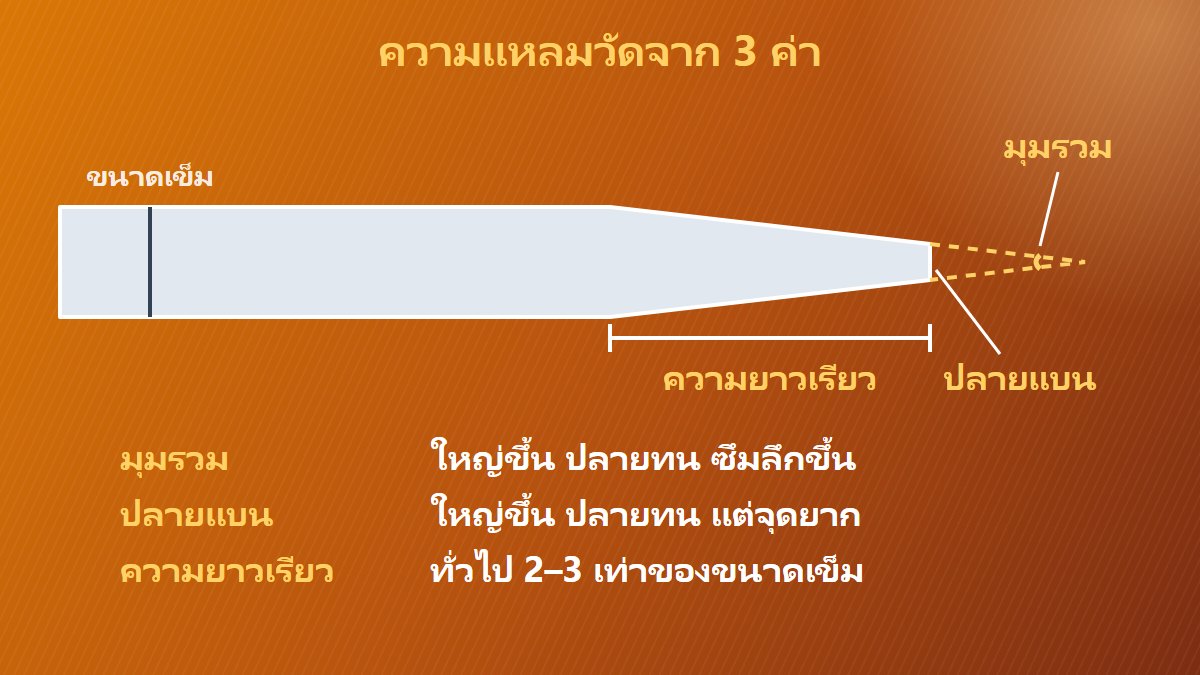
- มุมรวม (included angle): วัดจากผิวกรวยด้านหนึ่งไปอีกด้านหนึ่ง ก่อนเทียบตารางหรือตั้งเครื่องลับ ควรเช็กว่าตัวเลขนั้นคือมุมรวมหรือมุมข้างเดียว เพราะต่างกัน 2 เท่า
- ปลายแบน (flat): ส่วนที่ตัดปลายแหลมออก ปลายแบนใหญ่ขึ้นช่วยให้ปลายทนและซึมลึกขึ้น แต่จุดอาร์กยากขึ้นและอาร์กมีโอกาสส่ายมากขึ้น
- ความยาวเรียว (taper length): กฎที่ใช้กันทั่วไปคือ 2–3 เท่าของขนาดเข็ม ถ้าคำนวณจากกรวยที่ไม่มีปลายแบน จะได้มุมรวมราว 19–28°
ตารางมุมลับปลายตามขนาดทังสเตนและกระแส
ตารางนี้ใช้เป็นจุดเริ่มต้นได้ ถ้าคู่มือเครื่องหรือ WPS ของงานกำหนดไว้แล้ว ให้ยึดตามนั้นก่อน
| ขนาดเข็ม | ปลายแบน | มุมรวม | กระแสคงที่ | กระแสพัลส์ |
|---|---|---|---|---|
| 1.0 มม. | 0.125 มม. | 12° | 2–15 A | 2–25 A |
| 1.0 มม. | 0.25 มม. | 20° | 5–30 A | 5–60 A |
| 1.6 มม. | 0.5 มม. | 25° | 8–50 A | 8–100 A |
| 1.6 มม. | 0.8 มม. | 30° | 10–70 A | 10–140 A |
| 2.4 มม. | 0.8 มม. | 35° | 12–90 A | 12–180 A |
| 2.4 มม. | 1.1 มม. | 45° | 15–150 A | 15–250 A |
| 3.2 มม. | 1.1 มม. | 60° | 20–200 A | 20–300 A |
| 3.2 มม. | 1.5 มม. | 90° | 25–250 A | 25–350 A |
กระแสในตารางคือช่วงที่เข้ากับรูปทรงปลายแต่ละแบบ ไม่ใช่เพดานของเข็มขนาดนั้น เช่น ตารางอิง ISO 6848 ที่ GCE เผยแพร่ ให้เข็ม 1.6 มม. ชนิดผสมออกไซด์ ใช้กับ DC ขั้วลบได้ 45–150 A ถ้าจะใช้กระแสสูงขึ้น ให้เพิ่มมุมและปลายแบนตามไปด้วย
เลือกรูปปลายตามงาน
| งาน | รูปปลายที่เริ่มต้น | เหตุผล |
|---|---|---|
| แผ่นบาง 0.1–1.0 มม. กระแสต่ำ | ปลายแหลม มุมราว 10–25° | จุดอาร์กง่าย กระแสต่ำไม่ทำให้ปลายเสียเร็ว |
| เชื่อมสั้นไม่เกิน 1 วินาทีต่อจุด | ปลายแหลมได้ | ปลายร้อนไม่นาน และต้องการจุดอาร์กง่าย |
| DC งานเหล็กและสแตนเลสทั่วไป | มุมราว 25–45° ตัดปลายแบน | สมดุลทั้งอาร์กนิ่งและอายุปลาย |
| กระแสสูง เข็ม 3.2 มม. | มุม 60° ขึ้นไป ปลายแบนใหญ่ขึ้น | รับกระแสได้ ปลายไม่ละลายหลุด |
| อลูมิเนียม ตู้ AC อินเวอร์เตอร์ | ลับแบบเดียวกับ DC ได้ | ปรับบาลานซ์ไม่ให้ปลายละลายเป็นบอล |
| อลูมิเนียม ตู้ AC รุ่นเก่า | ปลายบอล เข็มเขียว WP หรือขาว WZ8 | บอลใหญ่เกินไปจะหลุดง่าย คุมไว้ไม่เกิน 1–1.5 เท่าของเข็ม |
| งานอัตโนมัติและงานผลิตซ้ำ | ใช้มุมและปลายแบนเท่ากันทุกแท่ง | รูปปลายเปลี่ยน แนวเชื่อมและค่าอาร์กก็เปลี่ยน |
ส่วนการเลือกสีเข็มตามโลหะและขั้วไฟ ดูได้ที่ตารางทังสเตน TIG ทุกสี ถ้าสงสัยว่าเข็มราคาต่างกันแล้วปลายทนต่างกันไหม อ่านต่อที่ทำไมทังสเตนถึงมีทั้งถูกและแพง
วิธีลับปลายทังสเตนให้ถูก
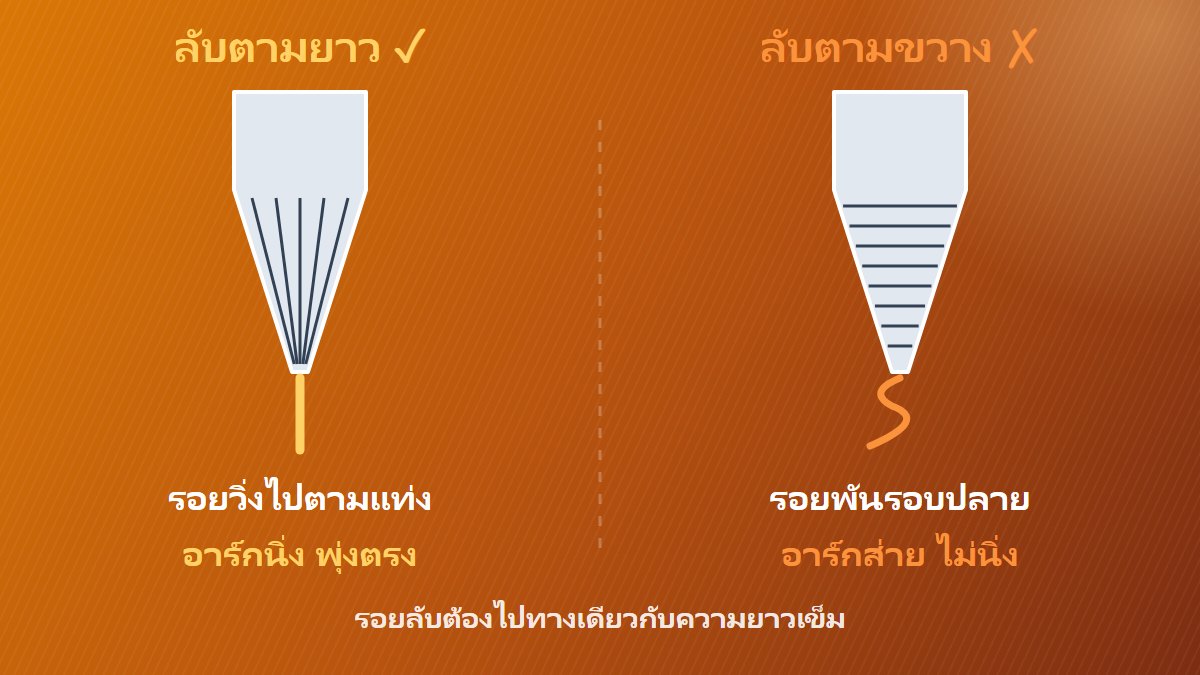
- ตัดส่วนที่เปื้อนออกก่อน ถ้าปลายจุ่มบ่อหรือโดนลวด ควรตัดด้วยใบตัดเพชร ไม่ควรใช้คีมตัดหรือหักงอ เพราะเนื้อเข็มเปราะและแตกร้าวได้
- ลับตามยาว วางเข็มตั้งฉากกับแกนหินเจียร ให้รอยลับวิ่งไปตามความยาวเข็ม อาร์กจะออกตรงและนิ่ง ถ้าลับตามขวาง อาร์กมักส่ายและเสี่ยงเนื้อทังสเตนปนในแนวเชื่อม
- หมุนเข็มสม่ำเสมอ ปลายต้องอยู่ตรงศูนย์กลางและไม่มีด้านแบน
- ตัดปลายแบนเป็นขั้นสุดท้าย งานทั่วไปเริ่มที่ราว 0.2–0.5 มม. หรือใช้ค่าจากตารางด้านบนเมื่อกระแสสูงขึ้น ถ้าจุดอาร์กยากหรืออาร์กส่าย ให้ลดขนาดปลายแบนลง
หินเจียร: ใช้แยกเฉพาะทังสเตน ไม่ใช้ร่วมกับเหล็ก เพื่อกันเศษโลหะปนที่ปลายเข็ม ผู้ผลิตเครื่องลับแนะนำล้อเพชรหรือบอราซอน ส่วนตาราง Stoody ระบุหินอะลูมิเนียมออกไซด์เบอร์ 60 หรือละเอียดกว่า ห้ามลับด้วยสายพานทรายหรือด้านข้างของหินเจียรทั่วไป
ฝุ่นจากการลับ: ไม่ควรสูดฝุ่นทังสเตนทุกชนิด โดยเฉพาะเข็มสีแดง WT20 ที่ผสมทอเรียม ควรใช้ระบบดูดฝุ่นและระบายอากาศให้ดี
ถ้าลับเข็มบ่อยหรือต้องการมุมเท่ากันทุกแท่ง เครื่องลับเฉพาะช่วยได้มาก Kovet KTG-01 ลับได้มุมรวม 30° และ 22.5° รองรับเข็ม 1.0, 1.6, 2.0, 2.4 และ 3.2 มม. ลับได้ทั้งปลายแหลมและปลายตัด ถ้างานต้องการมุม 35° ขึ้นไปตามตาราง ต้องใช้เครื่องหรือวิธีลับอื่น
อาการแบบนี้ ควรแก้ปลายยังไง
| อาการ | สาเหตุที่พบบ่อย | วิธีแก้ |
|---|---|---|
| อาร์กส่าย | รอยลับตามขวาง ปลายเยื้องศูนย์ หรือปลายแบนใหญ่เกิน | ลับใหม่ตามยาว ให้ตรงศูนย์ และลดปลายแบน |
| จุดอาร์กยาก | ปลายทู่หรือปลายแบนใหญ่เกินกับกระแสที่ใช้ | ลดมุมหรือลดปลายแบน |
| ปลายละลายเป็นก้อนหรือหลุด | ปลายแหลมเกินกับกระแสที่ใช้ | เพิ่มมุม ตัดปลายแบน หรือใช้เข็มใหญ่ขึ้น |
| ปลายเปื้อน | จุ่มบ่อ โดนลวดเติม หรือแก๊สคลุมไม่พอ | ตัดส่วนเปื้อนออก ลับใหม่ และเช็กแก๊ส |
| แนวกว้างไม่เท่ากันในแต่ละแท่ง | มุมลับไม่เท่ากัน | ตั้งมุมเดียวกันด้วยเครื่องลับ |
สรุป
ทังสเตนไม่จำเป็นต้องแหลมที่สุด กระแสต่ำใช้มุมเล็กและปลายแหลมได้ ส่วนกระแสสูงควรเพิ่มมุมและปลายแบน ที่สำคัญคือต้องลับตามยาวให้ตรงศูนย์ และเมื่อได้รูปปลายที่ใช้กับงานได้ดีแล้ว ควรลับให้เหมือนเดิมทุกครั้ง
แหล่งอ้างอิง
- Diamond Ground Products: Tungsten Electrode Guidebook
- Stoody: Tungsten Selection and Preparation
- GCE: Preparing the Electrode Tip
- Arc-Zone: Grinding Tungsten Electrodes
- Everlast: การลับทังสเตนสำหรับ DC และ AC
- IIT (BHU) Repository: ผลของมุมปลายต่อการเชื่อมไทเทเนียม
- Welding Tips and Tricks: เทียบมุมลับ 15°, 30° และ 60°
สินค้าที่ใช้ในบทความนี้: ทังสเตนเชื่อมอาร์กอน · เครื่องลับทังสเตน · Kovet KTG-01
Happy Metal จำหน่ายทังสเตนและอุปกรณ์งานเชื่อม TIG ปรึกษาการเลือกเข็มและการลับปลายได้ที่ LINE @happym หรือโทร 085-926-9797
คำถามที่พบบ่อย
ทังสเตนยิ่งแหลมยิ่งดีไหม
ไม่เสมอไป ปลายแหลมจุดอาร์กง่ายและเหมาะกับกระแสต่ำ แต่เมื่อกระแสสูงอาจละลายหลุดลงบ่อ จึงควรเพิ่มมุมและตัดปลายแบนตามกระแสที่ใช้
เชื่อมสแตนเลสด้วยเข็ม 2.4 มม. ควรลับกี่องศา
เริ่มที่ราว 35–45° ถ้าใช้กระแสคงที่ราว 12–150 A ตามตารางอ้างอิง งานบางกระแสต่ำอาจใช้มุมเล็กกว่านี้ แล้วปรับตามคู่มือเครื่องหรือ WPS ของงาน
ทำไมต้องตัดปลายทังสเตนให้แบน
ปลายแบนช่วยลดโอกาสที่ปลายแหลมจะละลายหลุดลงบ่อ และทำให้ปลายใช้งานได้นานขึ้น แต่ถ้าแบนใหญ่เกินไป อาร์กจะจุดยากและส่ายได้
เชื่อมอลูมิเนียมต้องลับทังสเตนไหม
ขึ้นกับตู้ ตู้ AC อินเวอร์เตอร์ลับปลายแบบ DC ได้ แล้วปรับบาลานซ์ไม่ให้ปลายละลายเป็นบอล ส่วนตู้ AC รุ่นเก่ามักใช้ปลายบอลกับเข็มเขียว WP หรือขาว WZ8
ลับทังสเตนตามขวางได้ไหม
ไม่ควร รอยลับตามขวางทำให้อาร์กส่ายและเสี่ยงเนื้อทังสเตนปนในแนวเชื่อม ควรลับตามยาวให้รอยวิ่งไปตามแท่ง